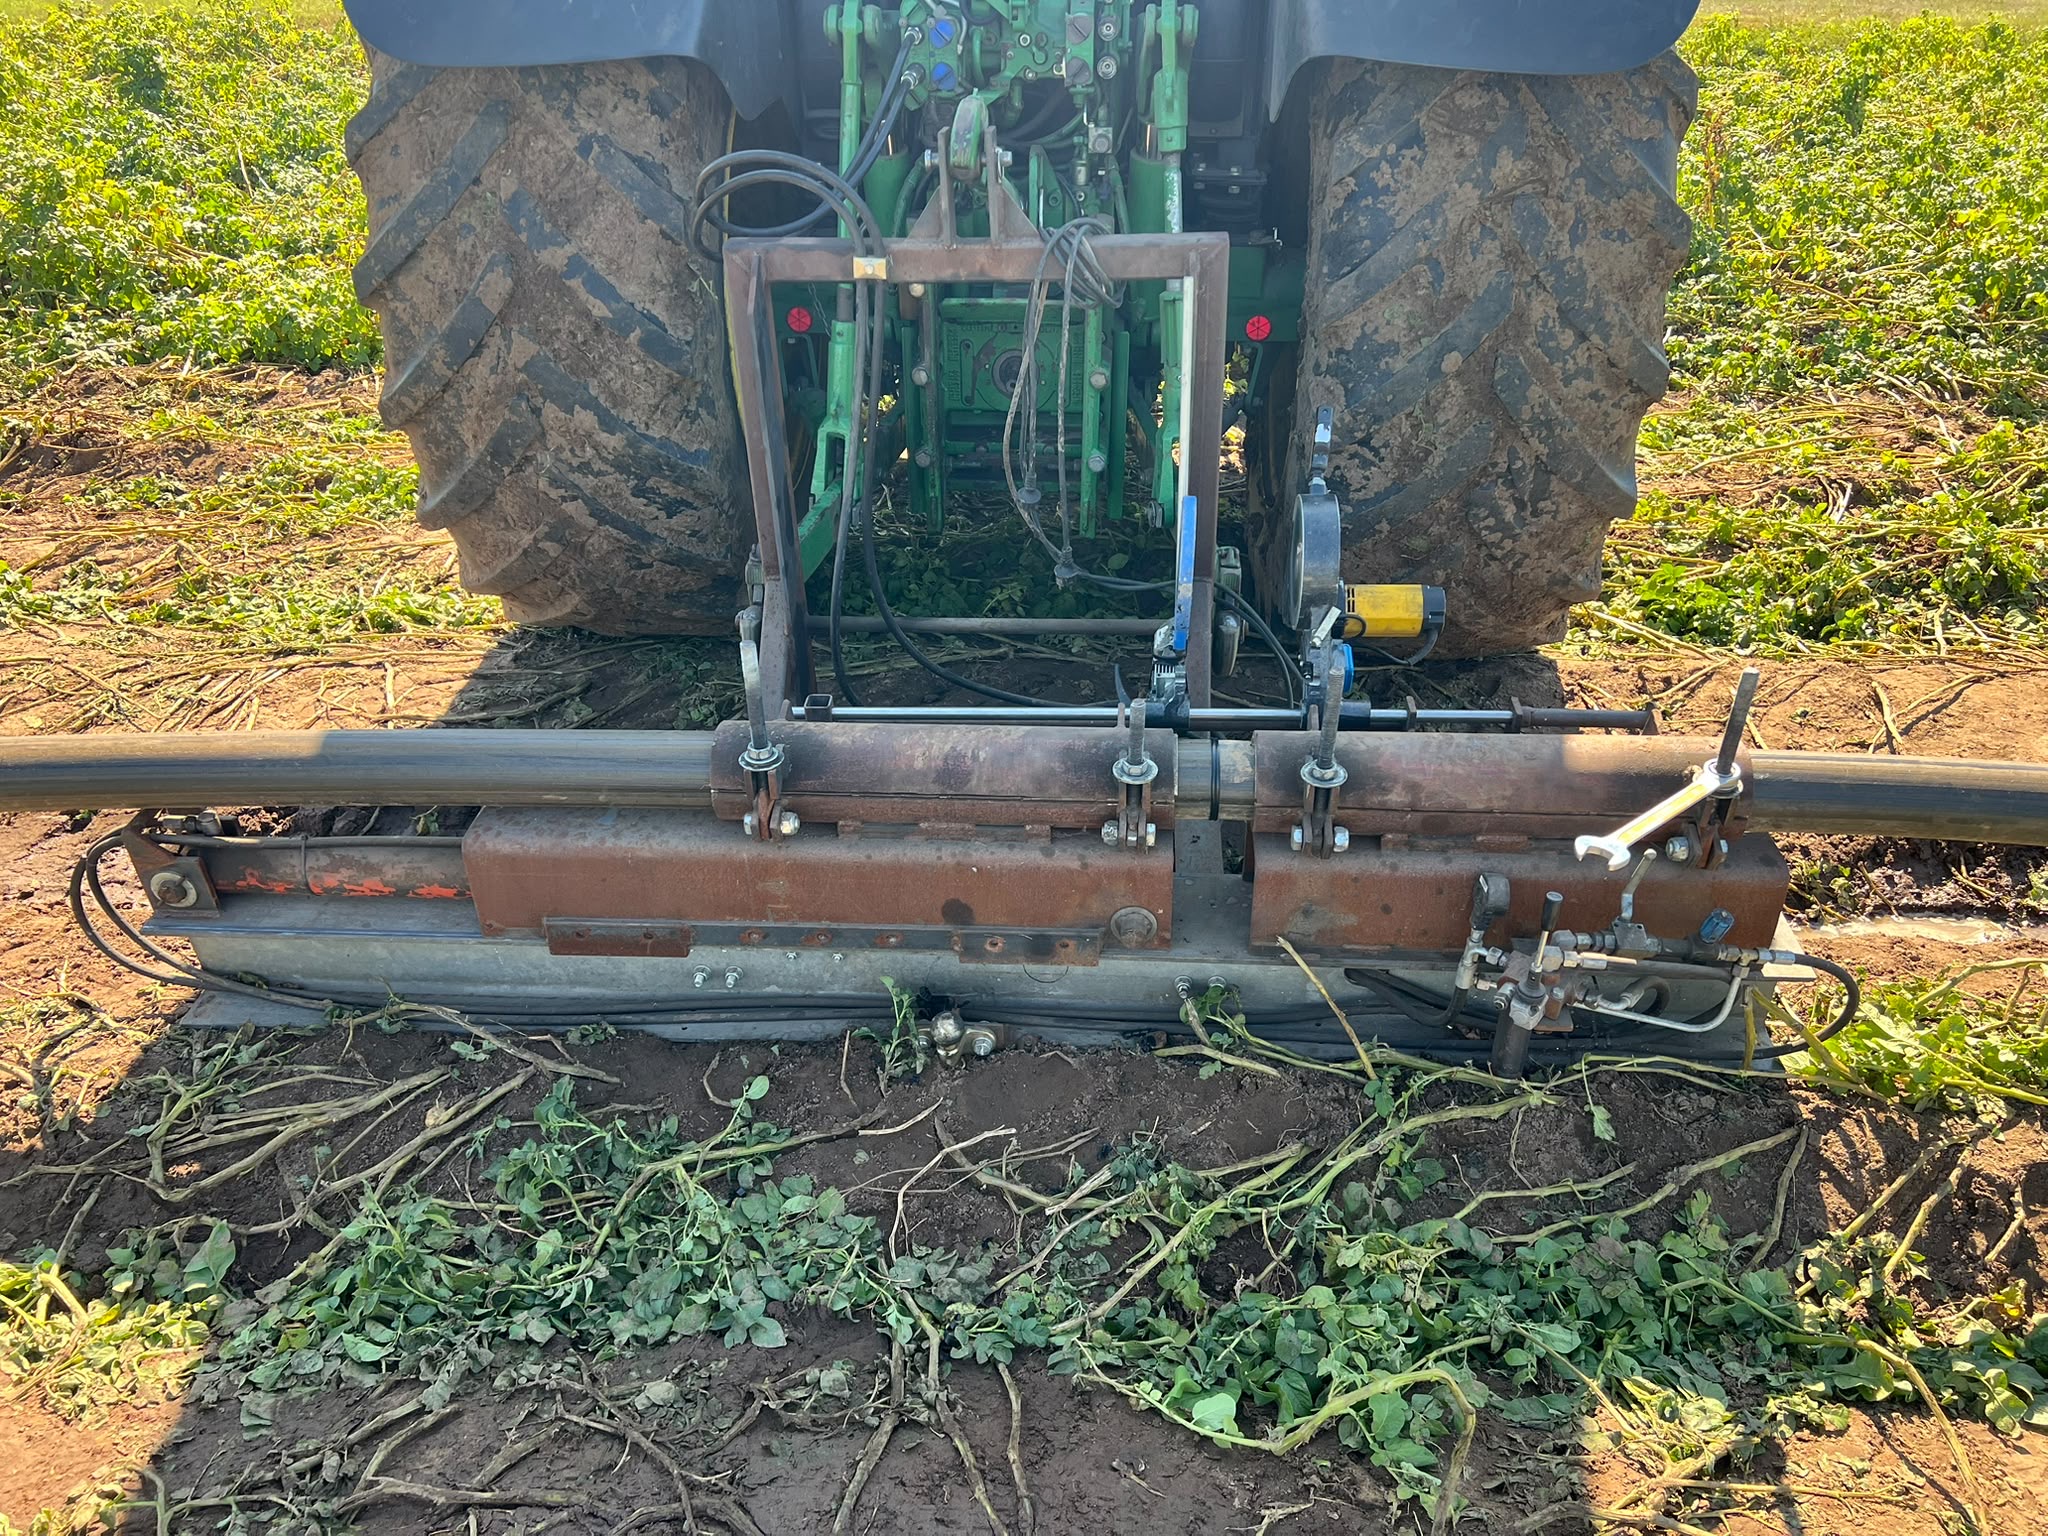
Een betrouwbare leidingverbinding is essentieel voor een goed functionerende beregeningsinstallatie. Bij ondergrondse leidingsystemen wordt daarom veel gebruikgemaakt van spiegellassen. Deze thermische lasmethode is geschikt voor kunststof leidingen van onder andere polyethyleen (PE) en zorgt voor een sterke, duurzame en waterdichte verbinding.
Wat is spiegellassen?
Spiegellassen is een techniek waarbij twee kunststof leidingen door middel van warmte met elkaar worden verbonden. De uiteinden van de leidingen worden eerst haaks afgevlakt en vervolgens verwarmd met een speciale verwarmingsplaat, ook wel de lasspiegel genoemd.
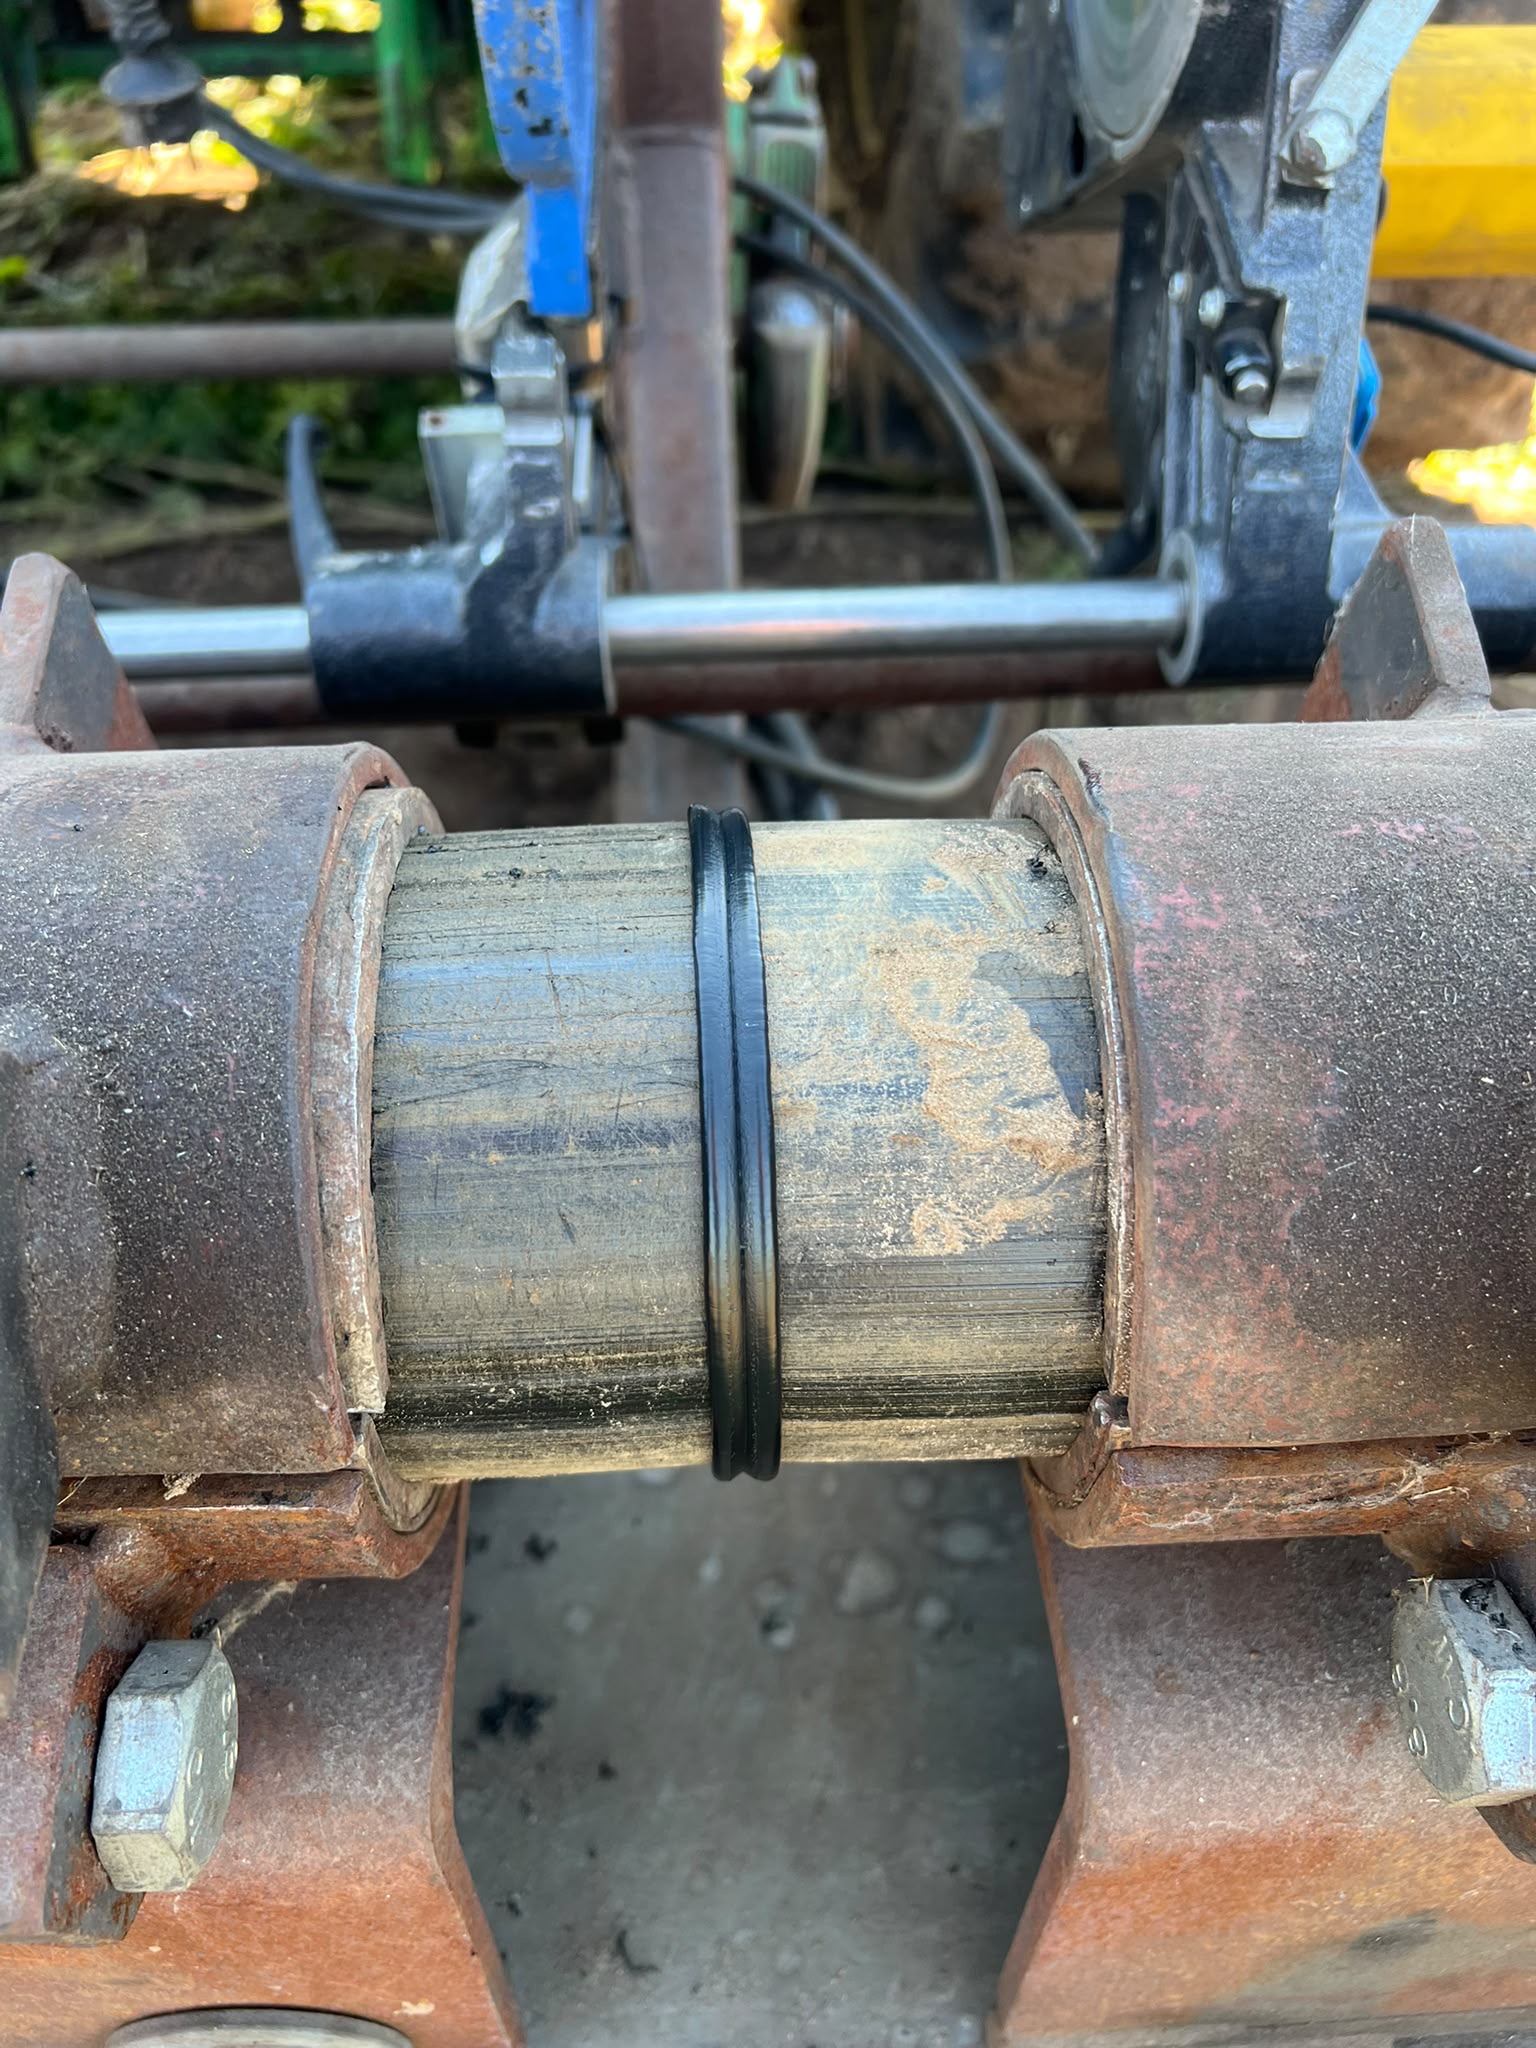
Door de warmte wordt het uiteinde van het kunststof plaatselijk zacht en plastisch. Na de voorgeschreven opwarmtijd wordt de verwarmingsplaat verwijderd en worden de beide leidinguiteinden direct tegen elkaar gedrukt. Tijdens het afkoelen versmelten de materialen met elkaar en ontstaat één doorlopende kunststofverbinding.
De kwaliteit van de las wordt bepaald door een nauwkeurige combinatie van temperatuur, opwarmtijd, lasdruk, omschakeltijd en afkoeltijd. Een correcte uitvoering is daarom belangrijk voor de betrouwbaarheid van het gehele leidingsysteem.
Toepassing binnen beregeningsinstallaties
Spiegellassen wordt veel toegepast bij kunststof leidingsystemen waarbij een sterke en duurzame verbinding noodzakelijk is. Binnen beregeningsinstallaties wordt de techniek vooral gebruikt voor hoofdleidingen en transportleidingen van polyethyleen.
Ook in andere sectoren wordt spiegellassen toegepast, bijvoorbeeld bij drinkwatertransport, industriële leidingsystemen en riolering en afwatering. Voor toepassingen met specifieke veiligheidseisen, zoals gasleidingen, gelden aanvullende normen en voorschriften.
Materiaal en voorbereiding
Voor spiegellassen worden voornamelijk leidingen van polyethyleen gebruikt. Veel voorkomende typen zijn PE63, PE80 en PE100. De te verbinden leidingdelen moeten geschikt zijn om met elkaar te worden gelast. Daarbij spelen onder andere het materiaaltype, de diameter en de wanddikte een belangrijke rol.
Een goede voorbereiding is bepalend voor de kwaliteit van de verbinding. De leidinguiteinden moeten schoon, droog en vrij van vet of andere verontreinigingen zijn. Daarnaast worden de uiteinden haaks afgevlakt, zodat beide delen gelijkmatig tegen de verwarmingsplaat en vervolgens tegen elkaar kunnen worden gedrukt.
Het lasproces
Het spiegellassen verloopt volgens een vast proces. Eerst worden de leidingen correct uitgelijnd en afgevlakt. Vervolgens worden de uiteinden met de juiste druk tegen de verwarmingsplaat gebracht. De warmte zorgt ervoor dat het kunststof aan het oppervlak zacht wordt.
Na de voorgeschreven opwarmtijd wordt de lasspiegel verwijderd. De leidinguiteinden worden vervolgens snel en gecontroleerd tegen elkaar gebracht en onder de voorgeschreven druk gehouden. Tijdens de afkoelfase ontstaat een permanente verbinding.
De temperatuur van de verwarmingsplaat, de opwarmtijd, de omschakeltijd, de lasdruk en de afkoeltijd moeten hierbij aansluiten op de gebruikte leiding en de geldende voorschriften.
Kwaliteit van de lasverbinding
Een goed uitgevoerde spiegellas vormt een homogene verbinding waarbij beide leidingdelen als het ware één geheel worden. In tegenstelling tot een mechanische verbinding is er geen aparte koppeling nodig. Ook wordt er geen lijm gebruikt.
Na het lassen is een gelijkmatige lasril rondom de volledige omtrek zichtbaar. De leidingdelen moeten goed op elkaar zijn uitgelijnd en de verbinding mag geen zichtbare vervuiling, beschadigingen of openingen bevatten.
Een afwijking tijdens het lasproces kan de kwaliteit van de verbinding beïnvloeden. Een verkeerde temperatuur, onvoldoende reiniging, een slechte uitlijning of een onjuiste lasdruk kan bijvoorbeeld leiden tot een zwakkere verbinding.
Controle en inspectie
Na het lassen wordt iedere verbinding visueel gecontroleerd. Hierbij wordt gekeken naar de vorm en gelijkmatigheid van de lasril, de uitlijning van de leidingdelen en eventuele zichtbare onregelmatigheden.
Afhankelijk van de toepassing en de eisen aan het leidingsysteem kunnen aanvullende controles worden uitgevoerd. Een druktest kan bijvoorbeeld worden gebruikt om te controleren of het aangelegde systeem voldoende dicht is en bestand is tegen de bedrijfsdruk.
Voordelen van spiegellassen
Spiegellassen heeft verschillende voordelen ten opzichte van mechanische of gelijmde verbindingen. Doordat het leidingmateriaal zelf met elkaar versmelt, ontstaat een sterke en duurzame verbinding zonder afzonderlijk verbindingsstuk.
De verbinding heeft een hoge trek- en druksterkte en is goed bestand tegen corrosie. Hierdoor is de techniek zeer geschikt voor ondergrondse leidingsystemen, waar betrouwbaarheid en een lange technische levensduur belangrijk zijn.
Duurzame leidingverbinding
Een beregeningsinstallatie wordt vaak jarenlang intensief gebruikt. Een betrouwbare aanleg van de leidingen is daarom een belangrijke investering in de levensduur van het systeem. Door leidingen zorgvuldig uit te lijnen, volgens de juiste parameters te spiegellassen en de verbindingen goed te controleren, ontstaat een robuust leidingsysteem dat geschikt is voor langdurig gebruik.